
立式注塑机生产厂家中国注塑机十大品牌国家高新技术企业
业务咨询电话13686665453
136866654530769-81929376
 手机二维码
 阿里巴巴码
业务咨询电话13686665453
手机二维码
阿里巴巴码

热门关键词: 立式圆盘高速注塑机 立式液态双滑硅胶注塑机 立式单滑板标准注塑机 立式圆盘注塑机
做精密嵌件成型,立式注塑机本身就有天然优势:模具面水平朝上,嵌件靠重力自然落位,不容易跑偏;再配合转盘、滑板、机械手,很容易做成连续嵌件、取件、检测的自动化单元。如果把驱动方式从传统液压升级到全电,精密嵌件成型的稳定性、一致性和洁净度还会再上一个台阶。
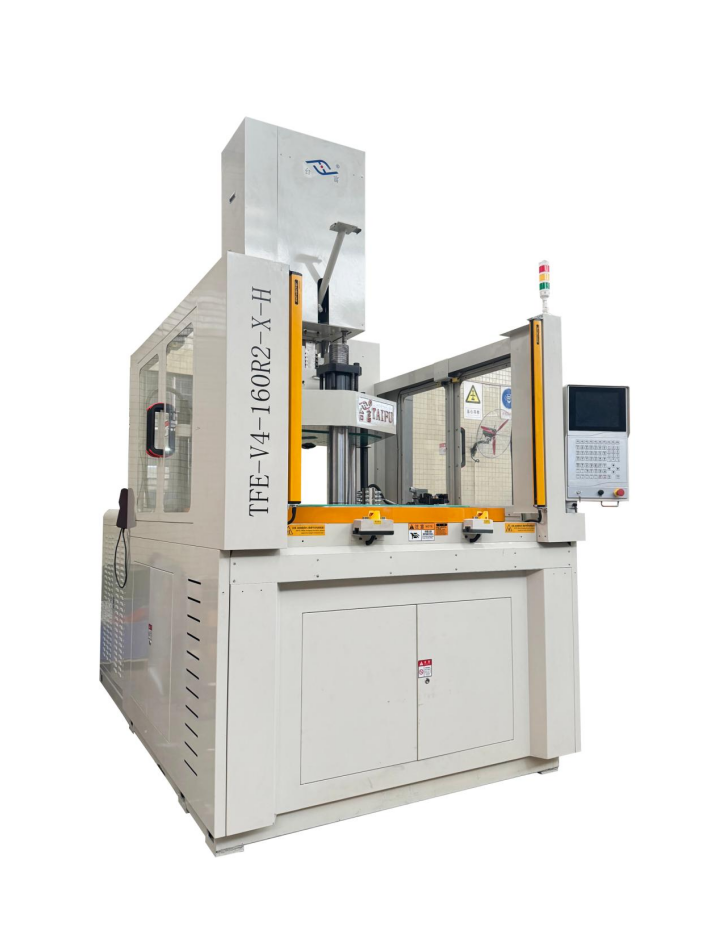
全电立式注塑机做精密嵌件的第一个优势:射胶重复精度更高
精密嵌件最怕的是每一模射胶量、射胶位置、保压切换点不一致。全电机型的射胶、计量、保压都由伺服电机直接驱动,通过丝杆、线轨或同步带等机构实现闭环控制,射胶位置重复精度通常可以做到 0.01mm 级别,高端机型还能进一步压缩。
对嵌件产品来说,这意味着更少的短射、飞边、缩水、包胶不完整。尤其像连接器端子、传感器支架、医疗小件、光学配件这类克重小、壁厚薄、嵌件多的产品,射胶重复精度直接影响每一模的充填一致性。
第二个优势:不受油温波动影响,长时间生产更稳
液压机型在长时间运行后,油温变化、油液老化、阀件磨损都会带来压力和速度漂移。全电机型没有液压油,射胶和计量过程主要靠伺服电机闭环控制,受环境温度影响更小,从开机到连续生产,工艺窗口更稳定。
这一点在嵌件成型上很关键。因为嵌件本身会吸热,模具温度、嵌件温度、射胶速度稍有波动,就可能出现包胶结合不良、尺寸漂移或外观缺陷。全电驱动能把“过程变量”压得更低,调机后更容易保持。
第三个优势:锁模与模板平行度更可控,嵌件不容易被压偏
立式机做嵌件,模板平行度和锁模力均匀性非常重要。如果模板平行度不足,嵌件一侧受压过大,另一侧可能产生间隙,进而导致飞边、嵌件压伤、多腔进料不均。全电立式机通常采用高刚性模板、线轨或精密导向结构,并配合伺服驱动锁模,开合模过程更平稳。
像台富这类专注立式注塑机的品牌,在嵌件成型、圆盘多工位、双色多物料、直压锁模等结构上积累比较多,很多机型会强调锁模力分布均匀、模板平行度好、转盘定位稳定,这些对精密嵌件都很实用。不过具体到某一台设备,还是要看它的模板结构、锁模方式、定位机构和实测数据,不能只看“全电”两个字。
第四个优势:多轴同步控制更灵活,适合转盘、滑板和自动化连线
精密嵌件往往不是单机作业,而是配合转盘、滑板、机械手、视觉检测一起运行。全电机型的开合模、射胶、计量、顶出、转盘旋转等动作都可以由伺服系统协调,动作重叠更灵活,节拍更可控。
例如圆盘式立式机可以在一个工位取件、另一个工位放嵌件,射胶和转盘动作配合得当后,人工干预减少,嵌件被碰歪、漏放、压伤的概率也会降低。对于批量较大的连接器、端子包胶、汽车小件、医疗配件,这类结构优势很明显。
第五个优势:洁净度更好,适合医疗、光学、电子类嵌件
全电机型没有液压油,基本不存在漏油、油雾、油渍污染问题,车间环境更干净。对医疗耗材、光学透镜、电子连接器、食品接触件、洁净车间产品来说,这一点不是“锦上添花”,而是直接影响良率和客户审核。
另外,全电机运行噪音通常更低,能耗也明显低于传统定量泵液压机,很多机型可比普通液压机节能 30%—70%,具体取决于负载、周期和机型配置。如果车间里立式机数量多、开机时间长,电费和维护成本差异会逐渐体现出来。
第六个优势:工艺窗口更细,适合薄壁、微结构和多腔模具
精密嵌件往往伴随薄壁、微小流道、多腔平衡、快速充填等要求。全电机型在低速射胶、保压切换、背压控制、计量终点控制方面更细腻,更容易把 V/P 切换点做稳。
对多腔模具来说,如果每一腔进料不平衡,很容易出现有的腔短射、有的腔飞边。全电驱动配合高精度传感器和闭环控制,有助于让每一模的充填曲线更一致,从而提升多腔产品的尺寸稳定性。
在选择全电立式机时也要将一下这些要点要认真考虑清楚
更稳妥的选型方式
如果产品确实属于精密嵌件、多腔、薄壁、洁净要求高,或者对良率波动很敏感,全电立式机非常值得选择。重点看:射胶重复精度、模板平行度、锁模力稳定性、转盘定位精度、周期稳定性、良率波动、能耗和售后响应。台富在立式注塑机领域做了比较久,产品线覆盖标准机、圆盘、双色、滑板、C型、立锁卧射等结构,像汽车、连接器、医疗、电子3C等嵌件场景,选型时可以作为重点对比对象之一。对精密嵌件来说,设备品牌是加分项,对于工艺稳定性才是至关重要的。


 全国服务热线


